Notícias da indústria
Página inicial / Notícias / Notícias da indústria / Máquina curvadora de tubos PA: um guia prático para produção confiável de tubos
O tubo PA não é uma versão ampliada do tubo de cobre ou aço, e uma dobradeira de tubo PA não é simplesmente um dobrador de metal com uma matriz diferente. A tubulação de poliamida tem um padrão de retorno elástico diferente, uma sensibilidade de superfície diferente e um conjunto diferente de modos de falha. Se você já observou uma curva elegante se transformar em uma linha achatada ou dobrada depois que os grampos se abriram, você já sabe que a máquina, as ferramentas e a configuração precisam funcionar como um sistema.
Passamos anos construindo equipamentos de processamento de tubos em Xangai, e as lições de nossa própria oficina são simples: definir o tubo, controlar a curvatura e comprovar o resultado. Este guia aborda os pontos práticos que discutimos com as equipes de produção antes que um projeto de dobra de tubo PA passe da amostra para a produção em série. Se você quiser um contexto mais amplo, você pode ler mais sobre nosso histórico de processamento de tubos .
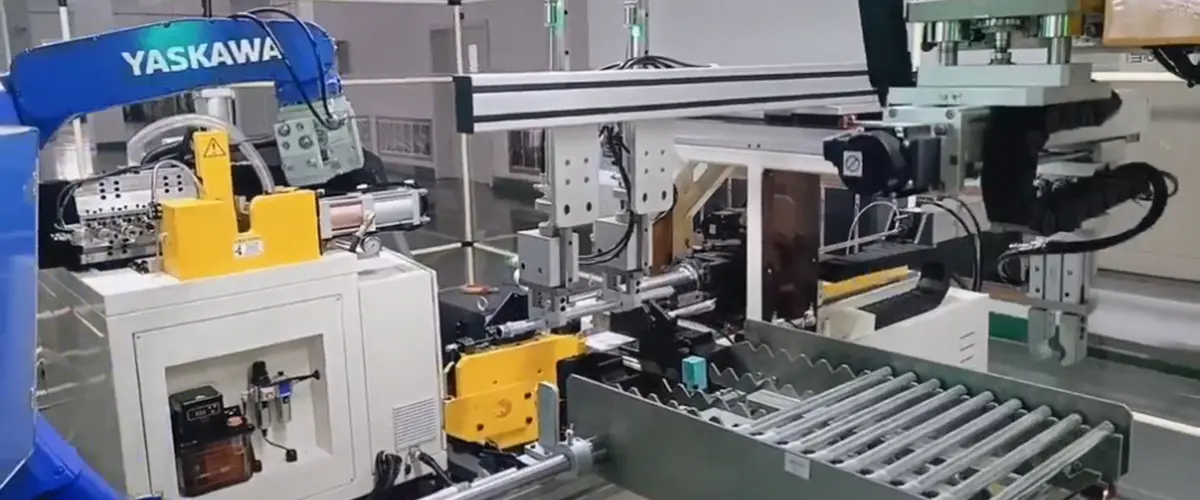
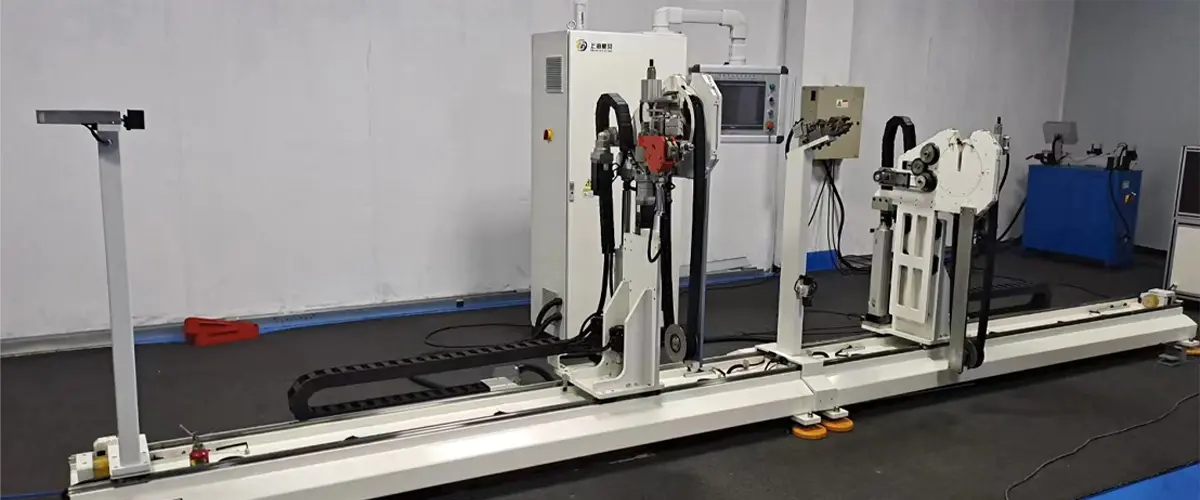
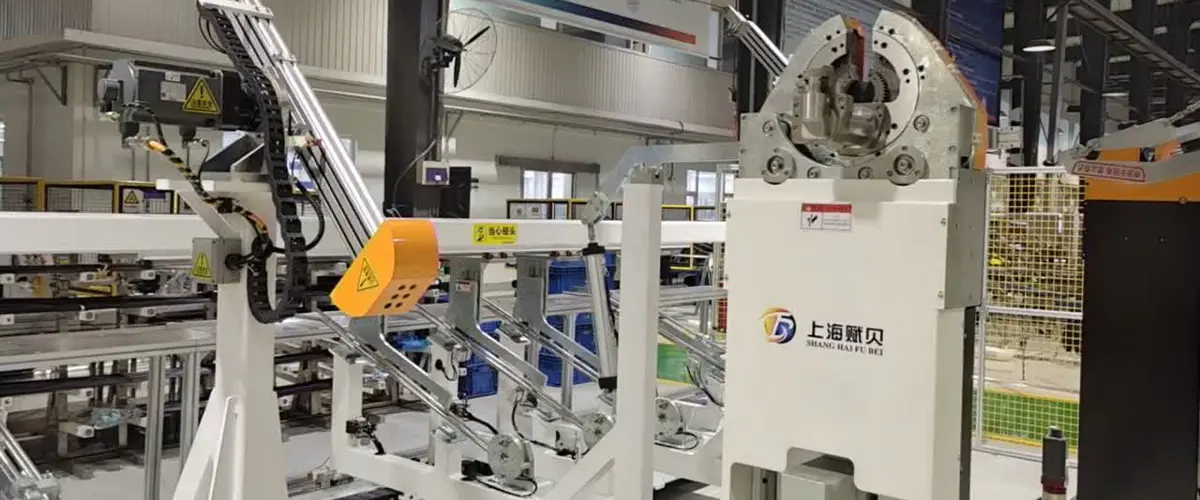
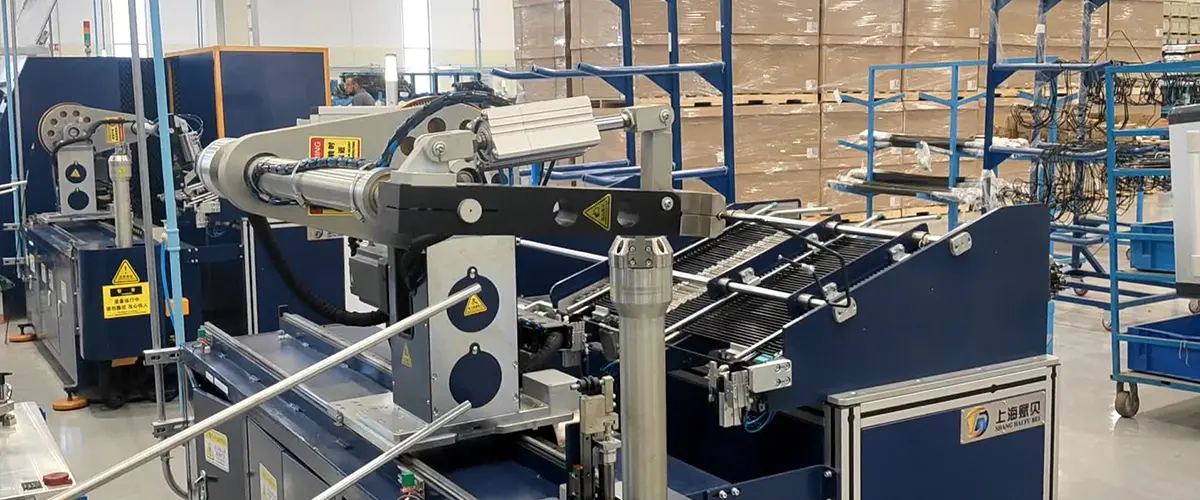
A Máquina dobradeira de tubos PA forma o tubo de poliamida através de uma sequência controlada: alimentar, prender, dobrar, descarregar. A matriz de dobra define o raio da linha central. A matriz de fixação mantém o tubo contra a matriz. A matriz de pressão segue a parte externa da curva e ajuda a controlar o fluxo do material. Em algumas configurações, uma matriz alisadora ou suporte interno pode ser usado para reduzir o achatamento e o enrugamento. A diferença com o PA é que o material recua de maneira diferente. É elástico, sensível à temperatura e à umidade e geralmente mais sujeito a marcas na superfície do que o metal.
Em uma máquina de produção, a capacidade importante não é apenas o ângulo máximo de curvatura. É repetibilidade: o mesmo comprimento de avanço, o mesmo ângulo de curvatura e a mesma correção de retorno elástico na primeira peça e na milésima peça. Eixos servocontrolados, armazenamento de receitas e uma interface homem-máquina clara tornam isso prático. Uma máquina bem escolhida também deve permitir que o operador ajuste a força de fixação, a velocidade de dobra e a compensação sem transformar cada alteração em um teste demorado.
A poliamida é uma família, não um material. PA6, PA66, PA11, PA12 e classes compostas podem parecer semelhantes em um desenho, mas se comportar de maneira diferente em um dobrador. A espessura da parede, a tolerância do diâmetro externo, a rigidez da resina, o teor de umidade e as condições de armazenamento influenciam o resultado. É por isso que uma receita de dobra copiada de um lote pode precisar de ajustes para o próximo.
Essas características não tornam o PA impossível de dobrar. Eles tornam a disciplina de configuração mais importante. Uma máquina que consegue manter uma força de fixação estável e repetir um ângulo de curvatura preciso é muito mais valiosa do que uma que oferece apenas uma grande capacidade nominal.
Quando realizamos um teste, geralmente trabalhamos com cinco variáveis antes de julgar a máquina ou o ferramental. A ordem é importante, porque alterar duas variáveis ao mesmo tempo pode ocultar a causa real de uma curva incorreta.
Após o primeiro artigo, inspecione a dobra em busca de ovalização, adelgaçamento da parede, marcas e erro de ângulo. Em seguida, execute um pequeno lote e verifique os mesmos pontos novamente. Um processo que funciona em uma amostra, mas desloca mais de vinte peças, não está pronto para produção.
É nas ferramentas que uma boa máquina se torna um bom processo. A ranhura da matriz dobrada deve corresponder ao diâmetro do tubo e apoiar a parede externa sem comprimi-la. As matrizes de fixação e pressão devem entrar em contato com o tubo em uma área generosa, porque a carga pontual é um motivo comum para marcas e deformações. Se a curvatura estiver apertada ou o tubo tiver paredes finas, uma matriz alisadora ou suporte interno pode ser necessário para controlar o interior da curvatura.
Para tubo PA, ferramentas limpas e secas também são importantes. O lubrificante que ajuda a dobrar o metal pode atrair poeira ou afetar a montagem posterior, portanto, qualquer lubrificante deve ser aprovado para o material e para o uso final. Os controles da máquina devem permitir o ajuste fino do ângulo de curvatura, compensação de retorno elástico e comprimento de alimentação, com receitas que podem ser bloqueadas ou controladas por nível de permissão.

Use a tabela abaixo como ponto de partida para uma especificação de máquina ou uma revisão do fornecedor. Não substitui um teste de curvatura, mas ajuda a separar as questões que afetam a produção das questões que só ficam bem em um folheto.
| Área de decisão | O que confirmar | Por que isso importa |
|---|---|---|
| Especificação do tubo | Grau PA, diâmetro externo, parede, tolerância, condição de umidade | Diferentes graus de PA surgem de maneira diferente e podem precisar de suporte diferente. |
| Geometria de dobra | Raio da linha central, ângulo de curvatura, comprimentos retos, folga | Raios apertados e retas curtas aumentam o risco de ovalização e marcas. |
| Ferramentas | Ranhura da matriz, material de inserção, alisador ou suporte interno | O mau contato pode esmagar, marcar ou achatar o tubo, mesmo em uma máquina capaz. |
| Controle | Eixos servo, armazenamento de receitas, correção de retorno elástico, níveis de acesso | A repetibilidade depende de configurações estáveis e alterações controladas. |
| Validação | Primeiro artigo, verificações de lote, teste de vazamento ou pressão, se necessário | Uma curva que pareça correta ainda precisa provar que atende aos requisitos de montagem. |
Se você também estiver comparando famílias de materiais, este guia para escolher uma máquina de dobra de tubo de náilon fornece contexto útil sobre ferramentas e manuseio de tubos.
O tubo PA é comum em linhas de fluidos e ar automotivos, conjuntos de ar condicionado e sistemas pneumáticos industriais, embora o grau exato e a aprovação dependam da aplicação. Nessas áreas, a dobradeira raramente é avaliada por si só. É avaliado pela capacidade de fornecer uma dobra consistente que se adapte à próxima etapa da montagem sem retrabalho.
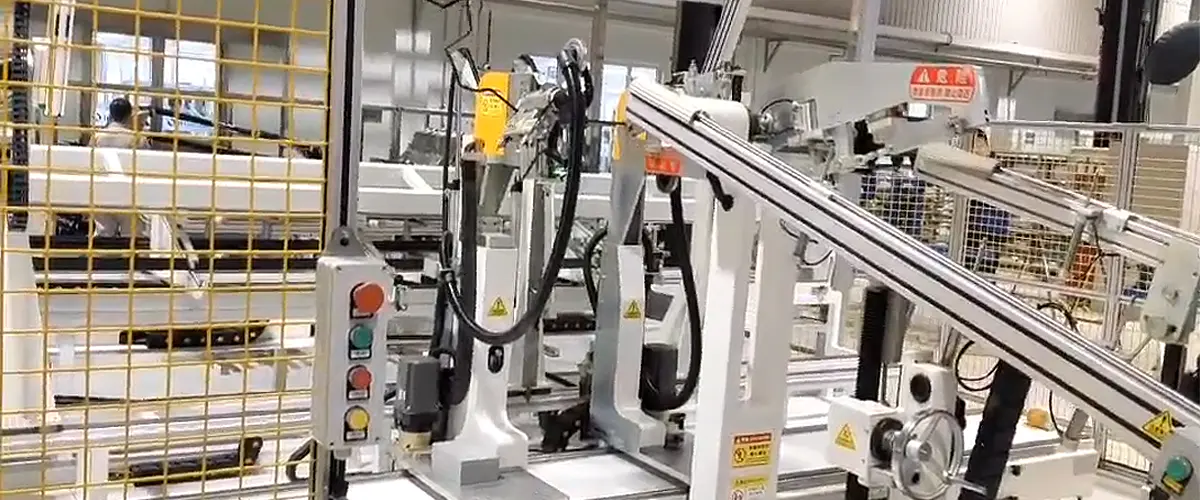
Para produção, planeje a máquina como parte de uma linha e não como uma ilha. Considere como o tubo será carregado, como as peças acabadas serão descarregadas, onde a inspeção acontecerá e como as trocas serão registradas. Se a mesma célula executar vários números de peças de tubos PA, mudanças rápidas na receita e identificação clara das ferramentas podem economizar mais tempo do que um pequeno aumento na velocidade máxima de dobra.
A manutenção não é glamorosa, mas é onde muitos problemas de dobramento são evitados. Verifique as ferramentas quanto a desgaste, polimento e incrustações no início de cada turno. Observe as inserções da braçadeira para cortes ou achatamento. Confirme se a guia de alimentação está alinhada e se os sensores estão limpos. Mantenha um pequeno registro das verificações do ângulo de dobra e das alterações de compensação para que um desvio seja visível antes que se torne sucata.
Os operadores também devem saber como é uma boa dobra para cada número de peça. Uma leve marca pode ser cosmética em um tubo e rejeitada em outro. Amostras de aceitação claras, boa iluminação e uma rota curta de escalonamento para peças duvidosas contribuem mais para a qualidade do que um longo manual que ninguém lê.
Escolher uma dobradeira de tubos PA é realmente uma questão de ajuste: ajuste entre o tubo, as ferramentas, o sistema de controle e a rotina de produção. Comece com o desenho do tubo e da curvatura, faça um teste cuidadoso e valide um pequeno lote antes de aumentar a escala. Se você nos enviar um tubo de amostra, um desenho de curvatura e um tempo de ciclo alvo, podemos ajudá-lo a trabalhar nos detalhes práticos e selecionar uma configuração adequada ao trabalho.
 [email protected]
 +86-021-57678482
 +86-18001603006
 Edifício A, No. 299 Tangming Road, Zona Industrial de Shihudang, Distrito de Songjiang, Xangai, China
Direitos de autor© Shanghai Fubei Electromechanical Equipment Co., Ltd. All Rights Reservado Fábrica automatizada de equipamentos para processamento de tubos